Workshop tips ·2 min read
Soldering for beginners: 7 mistakes everyone makes on their first board
Cold joints, too much solder, burnt pads — the most common mistakes and how to get a shiny cone every time.
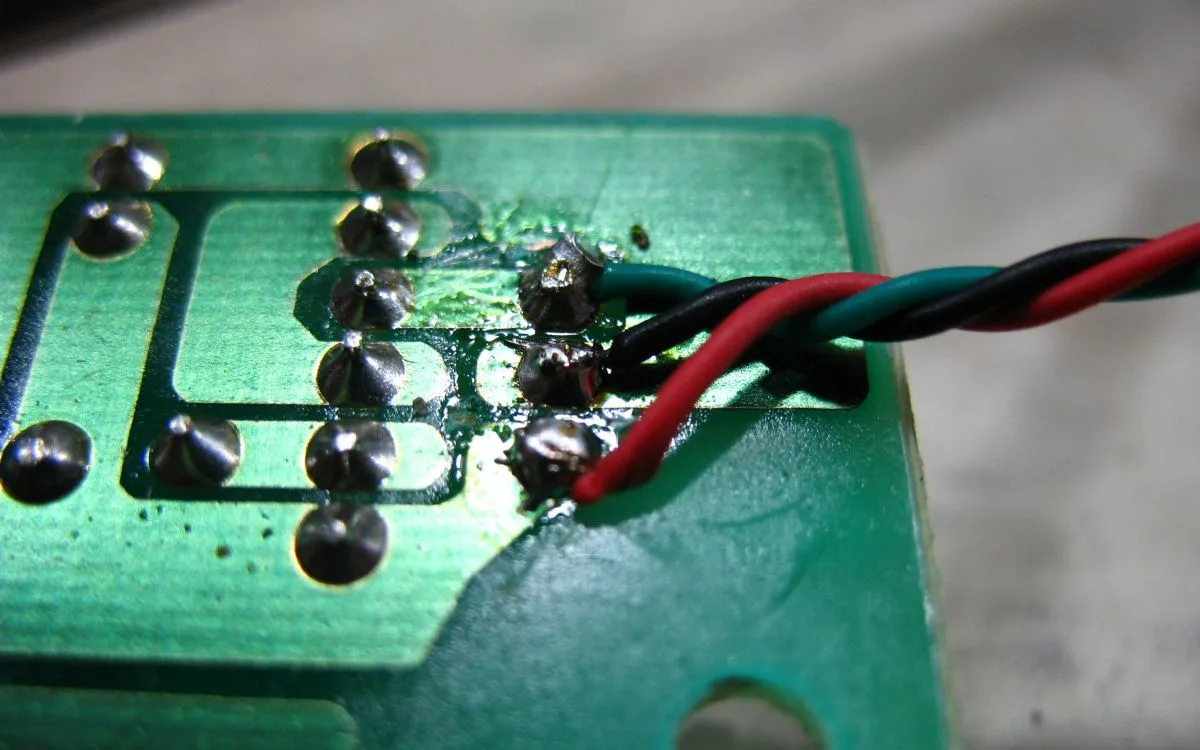
Minden szombati közös építésünkön ugyanazokat a hibákat látjuk — és nem azért, mert a résztvevők ügyetlenek, hanem mert a forrasztás néhány fizikai szabályon múlik, amit senki nem mond el előre. Íme a hét leggyakoribb, és hogy mit csinálj helyettük.
1. Az ónt a pákára olvasztod, nem a forrasztási pontra
A legtermészetesebb mozdulat: ónt teszel a pákahegyre, és „rákened” a lábra. Az eredmény egy szürke, gömbölyű csepp, ami csak ráül a fémre. A helyes sorrend: a pákahegyet egyszerre érinted a NYÁK forrasztási felületéhez és az alkatrész lábához, 1–2 másodpercig melegíted, majd az ónt a felmelegedett lábhoz érinted, nem a pákához. Az ón ekkor magától szétfut, és kúp alakot vesz fel.
2. Túl hideg (vagy túl forró) a páka
Ólommentes ónhoz 350–370 °C, ólmoshoz 310–330 °C az ideális. Hidegebb pákával az ón nem folyik szét, melegebbel a folyasztószer elég, mielőtt dolgozna, és a NYÁK forrasztási felülete felválhat. Szabályozás nélküli pákánál ezért fontos a teljesítmény: egy 30 W-os páka vékony vezetékhez elég, de egy földelősínt nem melegít fel.
3. Piszkos a hegy
Ha a hegy fekete és az ón lepereg róla, nem fog hőt átadni. Minden forrasztás előtt töröld át a nedves szivacson vagy a rézforgácson, és használat után hagyj rajta egy kis ónt — ez védi az oxidációtól.
4. Túl sok ón
Egy jó forrasztási pont kis, homorú oldalú kúp, amelyből kilátszik a láb körvonala. Ha gömböt látsz, túl sok az ón — és két szomszédos láb között könnyen rövidzár lesz belőle. Ilyenkor az ónszívó vagy a forrasztólitze segít.
5. Mozog az alkatrész, miközben az ón dermed
Ha a dermedés pillanatában megmozdul a láb, a pont matt, kristályos és repedezett lesz: ez a „hideg forrasztás”, ami hetekig működik, aztán kontakthibát okoz. Hajlítsd szét kicsit a lábakat a NYÁK alján, vagy használj „harmadik kezet”.
6. Rossz sorrendben ülteted be az alkatrészeket
Mindig a legalacsonyabbakkal kezdj: ellenállások, diódák, majd IC-foglalatok, kondenzátorok, végül a magas csatlakozók. Így a panel fejjel lefelé fordítva is a munkapadra fekszik, és az alkatrészek nem esnek ki.
7. Nincs szellőzés
A folyasztószer füstje irritálja a szemet és a légutakat. Dolgozz nyitott ablaknál, vagy tegyél a munkapadra egy kis elszívó ventilátort, és forrasztás után mindig moss kezet.
A legjobb gyakorlás egy olcsó lyukraszteres panel és egy marék ellenállás: forrassz be harmincat, vágd le a lábakat, és nézd meg mindet nagyítóval. A harmincadik már szebb lesz, mint az első — ígérjük.
Products mentioned in this post
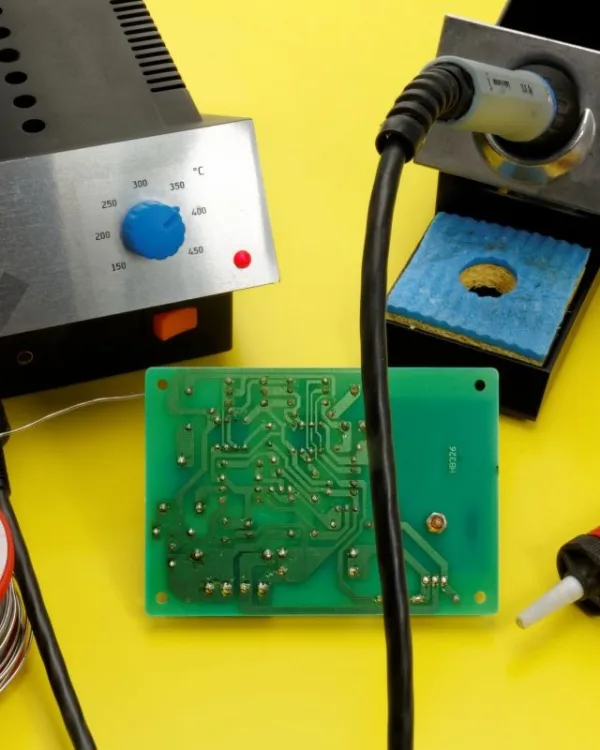
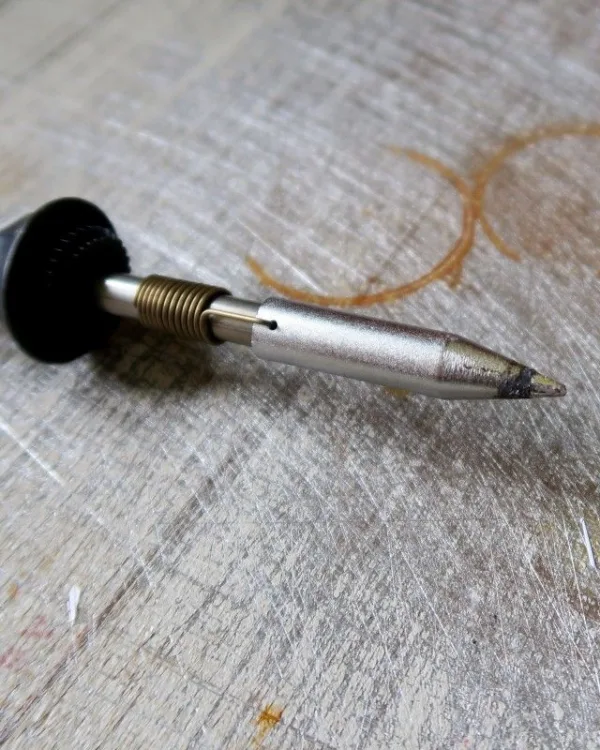
Zinnwerk P-30 pencil soldering iron, 30 W, replaceable tip
Acélkontúr pliers set for electronics, 3 pcs
Lowest price in the last 30 days: 10 990 Ft
Ércvonal silicone-insulated wire kit, 4 colours × 5 m
Unit price: 250 Ft/m
Workshop tips ·2 min read
How to use a multimeter: voltage, current, continuity — and what never to measure
Why current is measured in series, what CAT III means, and why good leads matter more than an expensive meter.